Az indukciós kemence olyan elektromos kemence, amely elektromágneses indukció révén közvetlenül a fémtöltetben állít elő hőt.
Az indukciós kemencék elektromágneses indukciót használnak a vezetőképes fémek, például acél, öntöttvas, rozsdamentes acél, alumínium, réz, sárgaréz, bronz, cink, arany, ezüst és más ötvözetek melegítésére és olvasztására.
Széles körben használják öntödékben, öntőműhelyekben, fémújrahasznosító üzemekben, ötvözetgyártásban, gépgyártásban és nemesfém-feldolgozásban.
Az üzemanyaggal működő kemencékhez képest az indukciós kemencék gyorsabb olvasztást, tisztább működést, jobb hőmérséklet-szabályozást, alacsonyabb oxidációs veszteséget és könnyebb automatizálást kínálnak.
Az indukciós kemence működési elve
Az indukciós kemence működési elve az elektromágneses indukción alapul.
A kemence tápegysége a gyári elektromos áramot középfrekvenciás árammá alakítja.
Ez az áram egy vízhűtéses réztekercsen halad át a tégely körül.
A tekercs váltakozó mágneses mezőt hoz létre, amely örvényáramokat indukál a fém belsejében.
Ahogy az örvényáramok áthaladnak a fém elektromos ellenállásán, hő keletkezik.
Ez a hő a fémtöltet felmelegedését, majd megfelelő teljesítmény és idő mellett annak megolvadását okozza.
A változó mágneses mező minden vezető anyagban örvényáramokat kelt, és az áram a véges ohmikus ellenállású fémben Joule-hőt fejleszt.
Ferromágneses anyagokban, például vasban, az anyag gyakori felmágnesezése és ellentétes irányú átmágnesezése során hiszterézisveszteség is fellép.
A hőmérséklet változásával változik az anyagok mágneses tulajdonsága.
Ezért az indukciós kemence tervezésekor nemcsak a tekercs geometriai méretét, hanem a betétanyag mennyiségét, típusát, elektromos vezetőképességét és mágneses tulajdonságait is figyelembe kell venni.
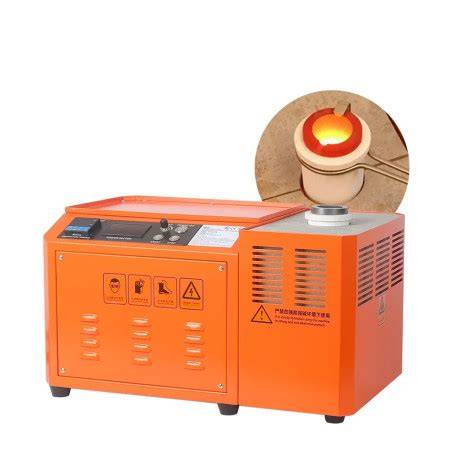
A mag nélküli indukciós kemence felépítése
A mag nélküli indukciós kemence olyan kemence, amelyben a fémtöltet egy olvasztótégelyben helyezkedik el, amelyet egy indukciós tekercs vesz körül.
A gyakorlati ipari felhasználás során az indukciós kemence általában indukciós tápegységet, kondenzátorszekrényt, vízhűtéses réztekercset, tűzálló bélést, olvasztótégelyt, kemencetestet, hidraulikus billenőrendszert, vízhűtéses kábeleket, hűtővízrendszert és elektromos vezérlőszekrényt tartalmaz.
Egy komplett indukciós kemence nem csupán egy kemencetest, hanem komplett olvasztórendszer.
- Indukciós tápegység
- Kondenzátorszekrény
- Víz- vagy más folyadékhűtéses réztekercs
- Tűzálló bélés
- Olvasztótégely
- Kemencetest
- Hidraulikus billenőrendszer
- Víz hűtésű kábelek
- Hűtővízrendszer
- Elektromos vezérlőszekrény
Az „indukciós kemence” kifejezés különböző kemencekonfigurációkra utalhat, beleértve a középfrekvenciás indukciós kemencét, a KGPS indukciós kemencét, az IF indukciós kemencét, a mag nélküli indukciós kemencét, az indukciós olvasztótégelykemencét, a hidraulikus billenő indukciós kemencét, az alumíniumhéjú indukciós kemencét és az acélhéjú indukciós kemencét.
Az acélhéjú kemence általában erősebb szerkezetű, és nagyobb vagy nagy teljesítményű olvasztáshoz előnyös.
Az indukciós tekercs kialakítása
A kemence egyik legfontosabb eleme a tégely köré helyezett indukciós tekercs.
A néhány menetes, vastag rézcsőből készült „kosár”, amelybe az olvasztótégelyt teszik, az indukciós tekercs.
A tekercs azért készül csőből és nem tömör rúdból, mert a skin-effektus miatt a nagyfrekvenciás áram főként a vezető felszínén folyik, így a cső belsejébe fölösleges lenne a réz.
A tekercset vízzel kell hűteni, mert az indukciós áram és a környezetből származó hő jelentős hőterhelést okozhat.
A tekercs geometriáját az olvasztótégely méretéhez és a megolvasztandó anyag mennyiségéhez kell igazítani.
A tekercsen üzem közben nem lehet változtatni.
Az adott geometriával rendelkező tekercs mágneses tulajdonságai erősen változnak a benne lévő anyag mennyiségétől.
Ezért a rezgőkör másik összetevőjével, a kondenzátorokkal kell biztosítani a megfelelő működési tartományt.
A frekvencia szerepe
A középfrekvenciás vagy KGPS tápegység váltakozó áramot vezet a vízhűtéses réztekercsen keresztül.
Az indukciós edzőberendezések 8-50 kHz frekvencián üzemeltek, mivel ezeknél nem kell megolvasztani az anyagot, csak fel kell hevíteni.
Kis mennyiségű fém olvasztásánál jellemzően 100-200 kHz frekvencia szükséges.
Nagyobb teljesítményű olvasztóberendezéseknél középfrekvenciás megoldásokat alkalmaznak.
A legegyszerűbb indukciós kemencék hálózati frekvencián, 50-60 Hz-en működő csatornás kemencék.
A csatornás kemence tulajdonképpen egy transzformátor, amelynek szekunder oldala az egy menetes olvadék.
Ezek csak akkor tudnak működni, ha az áramkör nem szakad meg, vagyis mindig van bennük olvadék.
Olyan helyen használják őket, ahol folyamatosan állandó összetételű olvadt anyagra van szükség.
Szilárd anyaggal nem indíthatók, mert a csatornában nem záródik az áramkör.
A megfelelő frekvencia kiválasztása a munkadarab méretétől, a fém típusától, a kívánt hevítési mélységtől és a teljesítménytől függ.
Indukciós olvasztókemence és indukciós hevítőkemence
Az indukciós kemence mag nélküli elektromos olvasztókemence, amelyet fémek melegítésére, olvasztására, olvadékban tartására és újraolvasztására használnak.
Indukciós hevítőkemencét akkor alkalmaznak, amikor a munkadarabot nem kell megolvasztani, hanem meghatározott hőmérsékletre kell felhevíteni.
Az indukciós hevítés alkalmas acélrudak, csövek, tengelyek, csapok és más alkatrészek előmelegítésére, kovácsolására vagy hőkezelésére.
Rudak és csövek összehegesztésére is lehet használni ezt az effektust.
A nagy átmérőjű acél csővezetékek kanyarodó, íves elemeit egyenes csőből hajlítják.
Ehhez a cső köré egy indukciós dróttekercset helyeznek, amely nem ér hozzá a csőhöz.
A tekercsbe nagyfrekvenciás, nagyságrendileg 10-100 kHz-es váltakozó áramot vezetnek.
A kissé meglágyult, keskeny csőszakaszon a cső hajlítható.
A módszer előnye a gázlánggal való melegítéssel szemben, hogy pontosan szabályozható a cső hőmérséklete.
A csövet csak annyira melegítik fel, amennyire az elhajlításhoz szükséges, körülbelül 1000 °C-ra.
Olvasztótégely és tűzálló bélés
A fémolvasztásnál a felhevített anyagnak megfelelő tégelyben kell összegyűlnie.
A kis indukciós olvasztóberendezésekben gyakran grafittégelyt alkalmaznak, amelyet az induktor tekercse vesz körül.
A tégely méretét és anyagát az olvasztandó fém, az üzemi hőmérséklet és az olvadék tömege alapján kell kiválasztani.
Az olvadék nem töltheti túl a tégelyt.
Folyékony fém hozzáadásakor kerülni kell a túltöltést, általában nem haladja meg a tégely kapacitásának 80%-át.
A nagyobb ipari kemencékben döngölt tűzálló falazatot is alkalmaznak.
A döngölt falazat nagyságrendekkel olcsóbb, mint a grafittégely, de házilag szinte kivitelezhetetlen.
Grafittégelyt nem gyártanak tetszőleges méretben, mert nem bírná el a fém nyomását.
A tűzálló bélés védi a kemencetestet a magas hőmérséklettől és az olvadéktól.
A kipufogócsőnek az a tulajdonsága, hogy megvédi a fémet az üzemanyaggal vagy gázokkal való közvetlen érintkezéstől.
DIY indukciós muffle kemence
A muffle kemencék szükséges kialakításúak ékszerészek, kovácsok kreativitásához, más kerámiával dolgozó mesterek, acél edzéssel.
Általában egy indukciós kemence olvasztáshoz drága, de lehetséges saját kezűleg elkészíteni.
A házilagos építés azonban csak megfelelő villamos, gépészeti, hőtechnikai és anyagismerettel rendelkező személy számára jöhet szóba.
A nagyfeszültségű és nagyáramú tápegység, a nagy hőmérséklet, az olvadt fém, a hűtővíz és az elektromágneses tér együttesen komoly veszélyforrást jelent.
Szükséges anyagok és eszközök
- 6 db tűzálló samott tégla
- Hőálló szilikon
- Csavarok és anyák
- Legalább 2 mm vastag acél
- Kis átmérőjű acélcső
- Fúró
- Fémfogók
- Különböző átmérőjű fúrók
- Hegesztési tartozékok
- Víz hűtésű rézcső az indukciós tekercshez
- Megfelelő tégely
- Villamos vezérlés és védelmi készülékek
- Hűtővízrendszer
A kemencetest elkészítése
Ha van egy régi gáztűzhelyed beépített sütővel, akkor tökéletes lehet a készülék aljához.
Az ilyen sütő legjobb mérete 70 cm × 50 cm × 60 cm.
Ezek a méretek kényelmesek a hőkezeléshez.
Ha korábbi gáztűzhelyet használsz fő szerkezetként, a műanyag alkatrészeket szét kell szerelni.
Ellenkező esetben minden anyag megolvadhat.
A belső tűzálló réteg
A belső réteg közvetlenül érintkezik a tűztér felületével.
A hatásfok a szerkezet ezen részétől függ, ezért samott téglákat kell használni.
A samott téglák belső oldalán keresztirányú lyukakat kell vágni.
Ezek a lyukak a fűtőtekercs beépítésére szolgálnak.
Az ilyen hornyok növelik a kemence belső terét, amellyel hatékonyabban lehet dolgozni.
A téglákat egymásra kell rakni és prizma alakban rögzíteni.
A repedéseket meg kell szüntetni.
A külső réteg és hőszigetelés
A külső réteg célja a hőátadási veszteségek csökkentése.
A hőszigeteléshez széles körben használják a perlitet és a bazaltgyapotot.
Azbesztet nem szabad külső rétegként használni.
Hő hatására ez az anyag rákkeltő anyagokat bocsát ki.
A hőszigetelő keverék 0,8 rész cementből és 0,2 rész perlitből áll.
A prizma és a falak közötti keveréket körülbelül 48 órán át kell szárítani.
A fűtőelem és a tekercs kialakítása
A munkaterület fűtéséért nikróm- vagy fechrálhuzalból készült spirálok felelősek.
Jobb fechrálhuzalt használni, mivel rugalmasabb, de a nikrómhuzal olcsóbb.
A falakhoz kanthalt, fechrált vagy nikrómot lehet használni.
Az anyagok bármilyen módon felszerelhetők, de jobb, ha körben helyezzük el őket.
Így nem lesznek olyan hőmérsékletkülönbségek, amelyek negatívan befolyásolják a hőkezelési folyamatot.
Nikrómhuzalból, 0,1 cm keresztmetszettel, és 3 mm sugarú vasrúdból spirált lehet készíteni.
A huzalt a vasrúd köré kell tekerni, majd a spirált le kell húzni a rúdról.
A meneteknek nem szabad összeérniük.
A kész spirált a gyártás első szakaszában készített résekbe kell helyezni.
A nagyobb, 1100 °C körüli maximális üzemi hőmérsékletre tervezett ellenálláshuzalos kemencénél a fűtőbetétek elhelyezését a kívánt hőmérséklet-egyenletességhez kell igazítani.
A fűtőbetétek több oldalon történő elhelyezése egyenletesebb, homogénebb hőmérséklet-eloszlást tesz lehetővé.
Az alj elkészítése
A termék alsó részéhez ívelt nyersdarabot kell készíteni.
Négy kis acélcsövet kell rögzíteni hozzá, amelyek lábként szolgálnak, és amelyekre a kályha támaszkodik.
A termék belsejébe cementkeveréket kell önteni.
Megszilárdulás után rács formájában huzalt kell elhelyezni, hogy egyenletes és egyenletes réteg jöjjön létre.
A végén talkumot kell felvinni.
A fedél elkészítése
A fedélhez az aljával megegyező méretű nyersdarabot kell készíteni.
Fogantyúkat kell rögzíteni hozzá.
A fedelet cementoldattal kell megtölteni.
A kemence összeszerelése és szárítása
A sütő összes elemét össze kell szerelni, be kell építeni és meg kell szárítani.
A terméket jól szellőző helyen kell szárítani.
A szárítási folyamat során szigorúan tilos fűtőberendezéseket használni.
A létrehozási folyamat gyógyszerészeti pontosságot igényel.
Be kell tartani az összes meghatározott arányt.
Pontosan, aprólékosan és gondosan kell dolgozni minden anyaggal, valamint ellenőrizni kell a hibákat.
A fő nehézség az utasítások alapvető végrehajtása.
kemence építés házilag
Fémek melegítése és olvasztása
Az indukciós kemencék a legtöbb elektromosan vezető fémet képesek megolvasztani.
Indukciós kemencéket kis, közepes és nagy termelési környezetben használnak.
Alacsony olvadáspontú anyagokkal való munkavégzés során fontos a munkarendek betartása.
Réz vagy alumínium megolvasztásához a kemencét 1083 °C-ra, bronz olvasztásához pedig 930 °C-ra kell felmelegíteni.
Az alacsony olvadáspontú fémekkel való munkához maximálisan 1100 °C-ig felmelegedő kemencére van szükség.
Nagy öntvények esetén alacsony olvadáspontú fémekkel való munkavégzésnél kemencét kell beépíteni.
A fémet egy kiöntővel ellátott tartályban, vagyis tégelyben lehet megolvasztani.
Ez a legegyszerűbb módja a későbbi formázásnak.
Olvasztási szakaszok
- A kemence kalcinálása öntéshez 600 °C-on.
- A forma elmerítése.
- A hőmérséklet 900 °C-ra történő emelése.
- A forma sütőben töltött idejének feljegyzése: 120 perc.
- A forma kivétele és lehűtése 500 °C-ig.
- Az alacsony olvadáspontú anyag formába helyezése.
A tűzálló fémeket, például az aranyat, magas olvadáspont jellemzi.
Acéllal való munkánál a kemencét 1300 °C-ra kell előmelegíteni.
Más anyagok esetén meg kell vizsgálni a tűzállósági együtthatót.
A gyújtóanyagok tényezőjét is figyelembe kell venni.
A kemencét minden felesleges háztartási anyaggal lehet fűteni, kivéve a mérgező anyagokat, vagyis azokat, amelyek égés közben mérgező anyagokat bocsátanak ki.
Indukciós hevítés hőkezeléshez
A fémek feldolgozásának többféle módja van ezzel az eszközzel.
- Hőkezelés: lágyítás, edzés, megeresztés és öregítés.
- Értékes anyagokkal való munka.
- Fémek újraolvasztása, amikor nyílt láng használata tilos.
- Egyenletes felületi tónus létrehozása.
- Kerámia művészi feldolgozása.
- Dielektrikumok szárítása.
- Hamvasztás és ásványi összetevőkké történő égés.
Az indukciós edzőgépek tengelyek, csapok és perselyek keményítésére alkalmasak.
Az ITG típusú, függőleges láncos emelőrendszerrel ellátott indukciós berendezés munkadarabok hőkezelésére szolgál.
| Jellemző | Adat |
|---|---|
| Eljárás | Melegítés/edzés |
| Induktorok száma | 2 |
| Induktor típusa | Réztekercs |
| Hűtés | Vízhűtés |
| Csatlakozási teljesítmény | 382 kVA |
| Névleges áramerősség | 552 A |
| Gyártási év | 2006 |
Dokumentáció rendelkezésre áll.
Igény esetén a kemencét teljes körűen felújítják a legújabb műszaki színvonal szerint.
Az induktorok száma és típusa a munkadarab alakjához, méretéhez és a kívánt edzési mélységhez igazítható.
Acélrudak és kis munkadarabok melegítése
Az acél melegítésére szolgáló indukciós kemence akár 550 mm hosszúságú, 100 mm szélességű és 20 mm vastagságú munkadarabokhoz használható.
A kemence egy kis rudakhoz készült adagolóval van összekötve.
Az adagolóban a rudak méretei 10 × 10 mm-től 22 × 22 mm-ig, legfeljebb 300 mm hosszúságig terjednek.
Az adagoló elvégzi a darabok szétválasztását, és automatikusan újabb munkadarabokkal tölti fel a gerjesztőt a melegítéshez.
Az adagoló ideális nagy szegek, csavarok és hasonló termékek gyártásához.
A kis elemek esetén a felhevített munkadarab 1100 °C-ra történő kivételének ciklusideje 6 másodperc.
A kemencéhez két gerjesztő tartozik, amelyekkel 20 mm, illetve 16 mm vastagságú anyagok melegíthetők.
A gerjesztő más méretekre való cseréje körülbelül 3000 EUR költséggel jár.
A kemence igény szerint testreszabható.
A teljes rendszer generátorból, indukciós kemencéből gerjesztővel, rúdadagolóból és hűtőegységből áll.
Ipari indukciós tápegység
A közepes frekvenciájú indukciós kemence fejlett inverz szabályozó technológiát alkalmaz, párhuzamos oszcilláló áramkört és IGBT tápegységeket kombinálva.
Teljesen megoldotta a tégely szivárgási problémáját, ami azt jelenti, hogy a tégely élettartama kétszerese a hagyományosnak.
A tégely gyorsan felmelegszik.
A hő a fémbe kerül, hogy rövid idő alatt folyadékká váljon.
A kompakt és rugalmas indukciós tápegység 30 kW teljesítménnyel, 20 kHz-60 kHz üzemi frekvenciatartománnyal működik.
| Modell | Tégelykapacitás | Max. olvasztási kapacitás | Telepítési teljesítmény | Megfelelő hőmérséklet |
|---|---|---|---|---|
| GV-200-EI | 200 kg | 100 kg/h | 45 kW | 950 °C alatt |
| GV-330-EI | 330 kg | 140 kg/h | 60 kW | 950 °C alatt |
| GV-500-EI | 500 kg | 200 kg/h | 90 kW | 950 °C alatt |
| GV-650-EI | 650 kg | 250 kg/h | 110 kW | 950 °C alatt |
Üzemeltetési szempontok
- Az üres tégely előmelegítése 2-4 órát igényel 300 °C-ra.
- Ezt követően óránként 250 °C-kal kell melegíteni 900 °C-ig.
- 900 °C-on 30 percig szigetelni kell.
- Ezután 600 °C-ra kell visszahűteni.
- Száraz hulladékot kell hozzáadni, majd meg kell kezdeni a felmelegítést.
A fémet etetés előtt meg kell próbálni.
Etetés közben óvatosan kell lefektetni.
A fémöntvényt nem szabad a tégelybe dobni, hogy ne károsítsa a tégelyt.
A folyékony fém hozzáadásakor kerülni kell a túltöltést.
A tégely kiürítése és tisztítása
A tégelyben lévő fémoldatot használat vagy karbantartás után ki kell üríteni.
A kiürített fémoldatot öntőformába lehet önteni, hogy későbbi felhasználásra alumíniumöntvényeket alakítsanak ki.
Ha fémoldat marad a tégelyben, akkor a tégely a következő alkalommal bővül.
Indukciós kemence vagy gázkemence
Az indukciós kemencék számos előnnyel rendelkeznek, de műszaki korlátaik is vannak.
A megfelelő indukciós kemence kiválasztása többet igényel, mint a legnagyobb kapacitású kemence kiválasztása.
Számos öntödei és fémhulladék-újrahasznosítási alkalmazásnál az indukciós kemence tisztább működést, gyorsabb szabályozást, alacsonyabb oxidációs veszteséget és jobb hőmérséklet-egyenletességet kínál, mint egy gázkemence.
Az indukciós kemence nem az égést használja fő hőforrásként.
A gáz- vagy olajtüzelésű kemencékkel ellentétben a hő közvetlenül a fémtöltetben keletkezik.
Gázkemencénél a hőátadás az égéstermékek, a láng, a kemencefal és a töltet közötti hőátadási folyamatoktól függ.
Az indukciós fűtésnél a teljesítmény, a frekvencia, a tekercs és a munkadarab közötti távolság, valamint az anyag elektromos és mágneses tulajdonságai határozzák meg a hevítést.
A gázlángos hevítéshez képest az indukciós megoldás pontosabb hőmérséklet-szabályozást és könnyebb automatizálást tesz lehetővé.
A földgáz és levegő keverékének hőmérsékleti korlátai miatt a nagyon magas hőmérsékletű ipari gázkemencékhez különleges égéstér, előmelegített égéslevegő vagy oxigéndúsítás szükséges.
Az iparban a felfűtött rekuperátoron ventilátorral átnyomják a hideg égéslevegőt, amely felmelegszik, és ezzel égetik el a földgázt.
A távozó füstgázokat a lehűlt második rekuperátorba vezetik, amely ezáltal felmelegszik.
Az első rekuperátor lehűl, a második felmelegszik, majd ezeket körülbelül 30 percenként cserélik.
Otthoni környezetben az ilyen megoldások alkalmazása nem megfelelő, mert összetett, nagy teljesítményű és veszélyes rendszer szükséges hozzá.
Indukciós kemence és ívfényes kemence
Az indukciós kemencék előtt ívfényes kemencékben lehetett csak és kizárólag minőségi, ötvözött acélokat előállítani.
Az ívfényes kemence kör keresztmetszetű kemence, amelynek tetején 120°-ban elosztva három nagy grafitelektróda nyúlik be a kemencetérbe.
A kemencetest le van földelve.
A kemence teteje elfordítható, és egy nagy kosárból beleszórják az olvasztani kívánt anyagot.
Visszafordítva, az elektródákkal együtt, bekapcsolják az áramot, és elkezdik leengedni az elektródákat.
Ahogy az elektródák átütési távolságba kerülnek a hulladékkal, elkezdődik az olvasztás.
Az ívfényes és indukciós olvasztás közötti nagy különbség a hő keletkezésének helye.
Az ívfényes eljárásnál az ív sugárzó hője olvaszt elsősorban, míg egy jól méretezett indukciós kemencénél a fémben keletkező örvényáramok olvasztják meg a fémet.
Teljesítményigény és energiafelhasználás
Az elektromos olvasztóműveknél általánosan elfogadott határ az 500 kWh/t.
Ez azt jelenti, hogy egy tonna megolvasztandó anyagba egy órán át 500 kW energiát kell bevinni.
Az ilyen olvasztóműveket UHP kemencének, vagyis Ultra High Power kemencének nevezik.
Figyelembe kell venni, hogy ennek az energiamennyiségnek ténylegesen bele kell kerülnie az olvasztandó anyagba.
A fajlagos veszteségek a méretek csökkenésével ugrásszerűen növekednek.
A becslések szerint ez a felvett teljesítmény 2,5-8-szorosa is lehet.
A kis berendezéseknél a tekercs, a tégely, a bélés, a kábelek és a hűtőrendszer veszteségei arányosan jelentősebbek lehetnek.
A tényleges teljesítményigényt a kívánt olvasztási sebesség, a fémtömeg, a hőmérséklet, a tégely, a hőszigetelés és a hatásfok alapján kell meghatározni.
Biztonságos tervezés és üzemeltetés
Az indukciós kemence építése során a villamos biztonság elsődleges szempont.
A nagyáramú és nagyfeszültségű részeket megfelelően kell szigetelni és burkolni.
A kemencetestet, a tápegységet, a vezérlőszekrényt és a hűtőrendszert védőföldeléssel kell ellátni.
A vízhűtés állapotát folyamatosan ellenőrizni kell.
A hűtővíz áramlásának megszűnése a tekercs, a kábelek vagy más alkatrészek túlmelegedéséhez vezethet.
A tégely szivárgása olvadt fém és víz találkozása miatt különösen veszélyes.
A kemencét csak megfelelő elszívással, hővédelemmel és tűzvédelmi felszereléssel ellátott helyen szabad üzemeltetni.
A tűzálló anyagok, a tégely és a tekercs állapotát minden használat előtt ellenőrizni kell.
Repedt tégelyt, sérült szigetelést vagy szivárgó hűtőkört nem szabad használni.
Az olvadt fémet nem szabad nedves szerszámmal vagy nedves töltettel érintkeztetni.
A töltetet szárazon és ellenőrzött állapotban kell a tégelybe helyezni.
Védőruházatot, arcvédőt, hőálló kesztyűt, megfelelő lábbelit és légzésvédelmet kell alkalmazni az anyag és az eljárás követelményeinek megfelelően.
A házilagos berendezés nem helyettesíti a minősített ipari kemence, a dokumentált villamos terv és a szakember által végzett ellenőrzés követelményeit.
Használt ipari berendezések jellemzői
Eladásra kínálható teljesen felszerelt indukciós edzőgép, amely ideális tengelyek, csapok és perselyek keményítésére.
A gép kiváló állapotban van, azonnal bevethető.
Megtekintési és próbaedzés lehetősége a helyszínen biztosított.
Egy 2009-ben gyártott, nagyon jó állapotú, használt, teljesen működőképes indukciós kemence CE-jelöléssel és elérhető típuscímkével acél melegítésére használható.
A berendezéshez adagoló, generátor, indukciós kemence gerjesztővel és hűtőegység tartozik.
Egy 2014-ben gyártott, nagyon jó állapotú, használt, 30 kW-os indukciós tápegység 20-60 kHz üzemi frekvenciatartománnyal rendelkezik.
Más berendezések esetében az állapot, a gyártási év, a működőképesség, a maximális munkadarabméret, a csatlakozási teljesítmény és a dokumentáció megléte külön ellenőrzést igényel.
Igény esetén a kemencét teljes körűen felújítják a legújabb műszaki színvonal szerint.
Az O₂-szabályozó rendszer cseréje, Zerox szonda beépítése és O₂-elemző berendezés telepítése is szóba jöhet.
A berendezés vevőjének saját felelősségre kell szétszerelnie, csomagolnia és elszállítania a kemencét, ha az értékesítési feltételek ezt írják elő.
A használt berendezések állapotát működés közben, próbahevítéssel vagy próbaedzéssel célszerű ellenőrizni.
A dokumentáció, a típuscímke, a CE-jelölés, a tápegység adatai, a gerjesztő mérete és a hűtőegység állapota alapvető ellenőrzési pont.
Ha bármilyen kérdés vagy további információigény merül fel, üzenetben vagy telefonon lehet kapcsolatot felvenni.